Artykuł sponsorowany
Co skraca trwałość etykiety na butelce alkoholu w chłodni, magazynie i transporcie
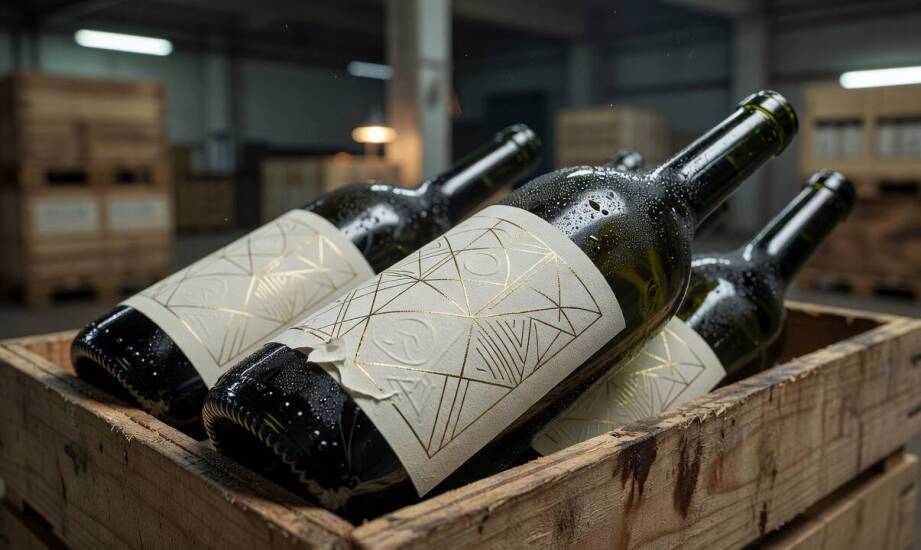
Etykieta na butelce wódki lub whisky tuż po aplikacji zazwyczaj prezentuje się nienagannie. Nadruk pozostaje wyraźny, a krawędzie równo przylegają do szkła. Sytuacja zmienia się diametralnie, gdy produkt trafia do chłodni, a następnie do magazynu i transportu. Wahania temperatury, tarcie oraz kondensacja wilgoci sprawiają, że nieodpowiednio zabezpieczony materiał ulega szybkiej degradacji. Profesjonalne etykiety alkoholowe muszą bezbłędnie znosić trudne warunki obrotu rynkowego.
Wybór materiału i kleju a ekspozycja na wilgoć
Skuteczność przylegania zależy od trójstronnego dopasowania surowca, spoiwa i powierzchni opakowania. Etanol i wilgoć działają destrukcyjnie na standardowe rozwiązania polimerowe. Kleje akrylowe znacznie lepiej znoszą bezpośredni kontakt z alkoholem w porównaniu do wrażliwych na rozpuszczalniki mieszanek kauczukowych. W przypadku głównych frontów stosuje się materiały syntetyczne, takie jak polipropylen, polietylen czy cienki PET. Podłoża foliowe przewyższają zwykły papier pod kątem odporności na przemakanie i rozerwanie. Powierzchnia szklana lub plastikowa wymaga dokładnego przygotowania, a proces aplikacji musi wykluczać obecność zabrudzeń, aby wiązanie osiągnęło pełną siłę.
Nagłe zmiany środowiska sprzyjają powstawaniu szkodliwej kondensacji. Przeniesienie butelki z chłodnego magazynu do cieplejszej hali rozlewniczej wywołuje błyskawiczne skraplanie pary wodnej na szkle. Wahania temperatury wymuszają mikroskopijne rozszerzanie i kurczenie się warstw etykiety, co z czasem mechanicznie osłabia jej obrzeża. Przenikająca pod spód wilgoć stopniowo podmywa klej, tworząc nieestetyczne pęcherzyki powietrza. Składowanie w warunkach podwyższonej wilgotności stanowi szczególne zagrożenie dla klejów na bazie wody, które ulegają powolnemu rozpuszczaniu w trakcie długotrwałego magazynowania.
Techniczne aspekty linii rozlewniczej narzucają kolejne rygory projektowe. Wysoka prędkość aplikacji wymaga zastosowania spoiwa o błyskawicznym chwycie początkowym. Geometria butelki odgrywa równie istotną rolę w zachowaniu spójności materiału. Głębokie krzywizny i zwężenia opakowania generują duże naprężenia w strukturze folii. Rozwiązaniem tego problemu jest wykorzystanie elastycznych podłoży, które płynnie dopasowują się do kształtu. Sposób nakładania etykiety, na przykład popularna metoda dociskająca materiał rolkami, wymaga idealnej synchronizacji prędkości maszyny w celu uniknięcia przesunięć.
Rola uszlachetnień i druku hybrydowego w logistyce
Przemieszczanie ładunków na paletach i w kartonach zbiorczych generuje ciągłe tarcie. Uszkodzenia mechaniczne niszczą połysk wykończenia i powodują mikrozarysowania nadruku, zwłaszcza na najbardziej wypukłych elementach butelki. Drukarnia Flexpress wykorzystuje w tym zakresie zaawansowane technologie hybrydowe, łączące maszyny fleksograficzne i moduły cyfrowe. Kombinacja różnych metod nadruku pozwala na głębokie nasycenie barw przy jednoczesnym wzmocnieniu struktury zewnętrznej. Integracja systemów uszlachetniających w jednej linii produkcyjnej skraca czas realizacji i eliminuje błędy pasowania.
Zabezpieczenie zewnętrznej warstwy farby odbywa się poprzez nałożenie barierowych powłok. Laminowanie przezroczystą folią tworzy szczelną izolację przed wilgocią i rozpuszczalnikami, chroniąc grafikę przed degradacją chemiczną. Lakierowanie promieniami UV wyraźnie podnosi odporność na ścieranie i nadaje powierzchni pożądany stopień matu lub błysku. Miejscowe nałożenie wybiórczego lakieru pozwala z kolei wyróżnić detale premium bez osłabiania elastyczności całego arkusza.
Niewłaściwie dobrana grubość powłoki uszlachetniającej przynosi często odwrotne skutki do zamierzonych. Zbyt sztywne laminaty lub grube warstwy lakieru zwiększają ryzyko pękania nadruku na mocno zakrzywionych butelkach. Odkształcenia wywołane cyklami termicznymi i fizycznym uderzaniem o siebie szklanych opakowań wymagają plastyczności. Zbyt twarde lakiery nie potrafią podążać za pracą materiału bazowego, co prowadzi do łuszczenia się farby. Wymusza to rygorystyczne testowanie zachowania surowców przed uruchomieniem masowej produkcji dla wymagającej branży alkoholowej.
Realne warunki obrotu jako ostateczny test trwałości
Wygląd produktu na sklepowej półce stanowi jedynie finalny etap długiego łańcucha dostaw. Chłodzenie w komorach sprzyja kondensacji, magazynowanie weryfikuje odporność na wilgoć, a transport w zmiennych warunkach sprawdza parametry mechaniczne. Trwałość wiązania zależy od rzetelnego dopasowania chemii surowca do fizyki cieczy i zmian mikroklimatu. Skoncentrowanie się wyłącznie na estetyce projektu graficznego prowadzi nierzadko do odklejania krawędzi i blaknięcia farb w najmniej odpowiednim momencie.
Prawidłowo zaprojektowana etykieta wymaga uwzględnienia specyfiki konkretnej rozlewni, kształtu szkła i planowanej ścieżki dystrybucji. Zabezpieczenie przed działaniem etanolu i niskich temperatur opiera się na inżynierii materiałowej, a nie na przypadkowym doborze cienkiej folii. Eliminacja problemu odstawających brzegów i zarysowań pozwala zachować nienaruszony wizerunek marki premium przez cały cykl życia produktu, aż do momentu jego otwarcia przez konsumenta.
Kategorie artykułów
Polecane artykuły

Denimowy komplet damski jako gotowa baza stylizacji: kiedy działa, a kiedy lepiej go rozdzielić

Ukryta deszczownica w łazience — jak dopasować rozmiar, kształt i wykończenie do kabiny

Jak kolor i fason sukni budują spójną elegancję mamy i teściowej na weselu
