Artykuł sponsorowany
Jak podziałka zębów i materiał ostrza zmieniają cięcie sklejki, OSB i litego drewna w wyrzynarce
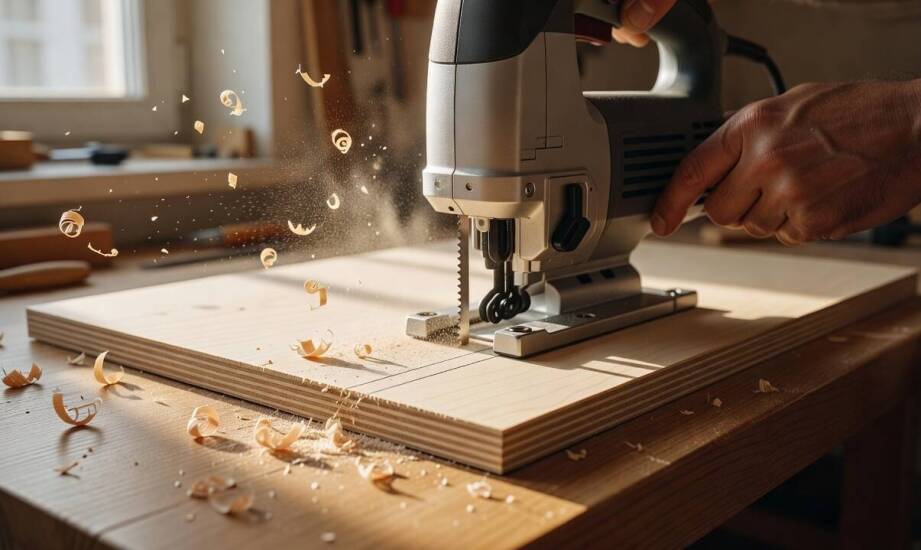
Jakość obróbki materiałów drewnopochodnych zależy od kilku zmiennych. Sama moc wyrzynarki nie gwarantuje gładkich krawędzi bez wyrwań, nawet jeśli maszyna posiada zaawansowane systemy stabilizacji drgań. Kluczowe znaczenie ma odpowiednia kombinacja podziałki zębów, materiału brzeszczotu oraz siły docisku operatora. Precyzyjne dopasowanie tych elementów pozwala uzyskać idealną linię w delikatnej sklejce, twardej płycie OSB czy surowym drewnie litym. Zbyt agresywne ustawienia prowadzą do drgań narzędzia, przegrzewania osprzętu i trwałego uszkodzenia krawędzi ciętego elementu. Zrozumienie fizyki cięcia pozwala uniknąć kosztownych błędów warsztatowych.
Podziałka zębów i geometria brzeszczotu
Drobniejsza podziałka zębów oznacza wyższą wartość TPI, czyli większą liczbę krawędzi tnących na cal długości. Taki zagęszczony układ minimalizuje ryzyko wyszarpywania pojedynczych włókien i zapewnia czystsze wejście w materiały o strukturze warstwowej, zapobiegając ich rozwarstwianiu. Zwiększenie podziałki, oznaczające mniejszą liczbę większych zębów, zauważalnie przyspiesza postęp prac kosztem gładkości pozostawionej krawędzi. Podstawowa zasada doboru osprzętu w stolarstwie wymaga, aby w przekroju obrabianego detalu pracowały w tym samym czasie od trzech do sześciu zębów. Zbyt rzadkie uzębienie w cienkiej płycie skutkuje agresywnymi uderzeniami i głębokimi wyrwaniami materiału. Zbyt gęste ułożenie zębów na grubym klocku sprawia, że pył nie nadąża opuszczać przestrzeni roboczej rzazu. Nagromadzenie trocin szybko prowadzi do zaklinowania ostrza i przeciążenia silnika.
Geometria boczna bezpośrednio decyduje o torze prowadzenia maszyny po wyznaczonej linii. Szerokie brzeszczoty z uzębieniem mocno rozwartym lub falistym skutecznie stabilizują tor przy wykonywaniu długich cięć prostych w grubszym materiale. Wycinanie skomplikowanych łuków, okręgów i ciasnych otworów wymusza z kolei zastosowanie węższych wariantów narzędziowych. Ich smukła konstrukcja pozwala na swobodne skręcanie bez bocznego oporu i klinowania wewnątrz rzazu. Specjalistyczne ostrza ze zbieżnie szlifowanymi bokami i zębami precyzyjnie ostrzonymi na ukos dodatkowo podnoszą jakość obróbki. Takie modele sprawdzają się najlepiej w sytuacjach, gdy linia podziału pozostaje w pełni widoczna po montażu mebla lub konstrukcji.
Sklejka, OSB i drewno a dobór stopu
Rodzaj zastosowanej stali bezpośrednio przekłada się na zachowanie narzędzia pod długotrwałym obciążeniem cieplnym i mechanicznym. Elastyczna stal węglowa, oznaczana symbolem HCS, w zupełności wystarcza do cięcia miękkiej sosny, świerku i standardowych płyt pilśniowych. Jest to materiał stosunkowo tani i powszechnie dostępny, ale szybko ulega stępieniu przy kontakcie z twardszą strukturą lub mocnym klejem. Zastosowanie nowoczesnego bimetalu łączy elastyczny korpus HCS z niezwykle twardymi zębami ze stali szybkotnącej. Taka zaawansowana technologia znacznie wydłuża żywotność osprzętu przy cięciu twardych gatunków liściastych lub drewna budowlanego z ukrytymi resztkami gwoździ.
Delikatna sklejka warstwowa wymaga bardzo ostrożnego podejścia ze strony operatora maszyny. Wymusza ona użycie bardzo drobnego uzębienia, a często także specjalnych wersji z odwróconym kierunkiem cięcia. Taki zabieg technologiczny skutecznie zapobiega rozwarstwianiu cienkiego, dekoracyjnego forniru na górnej powierzchni roboczej. Konstrukcyjna płyta OSB posiada z kolei bardzo grubą strukturę mocno sprasowanych wiórów, która stawia zupełnie inny opór podczas skrawania. W tym konkretnym przypadku optymalnie sprawdzają się warianty o niższej podziałce oraz wytrzymałe ostrza bimetalowe. Twarde zęby skutecznie opierają się szybkiemu tępieniu przez utwardzone żywice i lepiszcze spajające wióry.
Surowe drewno lite reaguje na obróbkę ściśle w zależności od swojej naturalnej twardości i układu słojów. Miękkie gatunki iglaste poddają się bez najmniejszego problemu standardowej stali węglowej przy wysokich prędkościach posuwu. Twarda dębina, jesion czy materiał z licznymi sękami wymagają mocnych stopów bimetalowych dla uniknięcia niebezpiecznych wibracji i dymienia. Doświadczenia rynkowe marki Werhe, za którą stoi firma Gaj F.H. Wioletta Gaj, wskazują na częste błędy eksploatacyjne w tym obszarze. Nawet najlepiej wyprofilowane nożyki do drewna tracą swoje fabryczne właściwości, gdy użytkownik wymusza zbyt szybki postęp maszyny siłą ramion. Zbyt mocny docisk czołowy powoduje wyginanie elastycznego brzeszczotu i całkowitą utratę kąta prostego na obrabianej krawędzi.
Zużyty osprzęt skrawający to kolejny, często ignorowany czynnik destrukcyjny w warsztacie. Praca tępym narzędziem zwiększa drgania, przypala krawędzie tarciem i znacząco skraca żywotność przekładni w samej wyrzynarce. Wiele osób kontynuuje cięcie mimo wyraźnego spadku wydajności odprowadzania wiórów. Taka praktyka niemal zawsze kończy się zniszczeniem fragmentu drogiej płyty meblowej.
Prawidłowa konfiguracja elektronarzędzia wymaga rzetelnej analizy trzech parametrów przed uruchomieniem silnika i przyłożeniem stopy do materiału. Operator musi precyzyjnie ocenić rodzaj obrabianej struktury, oczekiwaną czystość cięcia oraz optymalne tempo pracy dla danego zadania. Gęste uzębienie i twardy, odporny na stępienie bimetal gwarantują bezpieczne rozdzielanie wrażliwej sklejki oraz twardych gatunków liściastych bez uszkodzeń. Rzadsza podziałka zębów oraz podstawowa stal węglowa pozwalają na bardzo szybkie formatowanie grubych płyt konstrukcyjnych OSB i miękkiego drewna iglastego. Świadoma wymiana osprzętu w momencie zaobserwowania pierwszych oznak stępienia zabezpiecza zarówno drogi materiał budowlany, jak i precyzyjny mechanizm wyrzynarki przed kosztownym przeciążeniem termicznym.
Kategorie artykułów
Polecane artykuły
Jak dobrać siatkę metalową do wybiegu, kompostownika i lekkich osłon gospodarczych
Jak ulokować biuro w hali magazynowej, by nie zakłócać pracy logistyki i administracji
Beton pod masę wyrównującą — kiedy trzeba go ocenić, naprawić i zagruntować
