Artykuł sponsorowany
Jak rozumieć możliwości ręcznego źródła plazmowego przy cięciu grubych blach stalowych
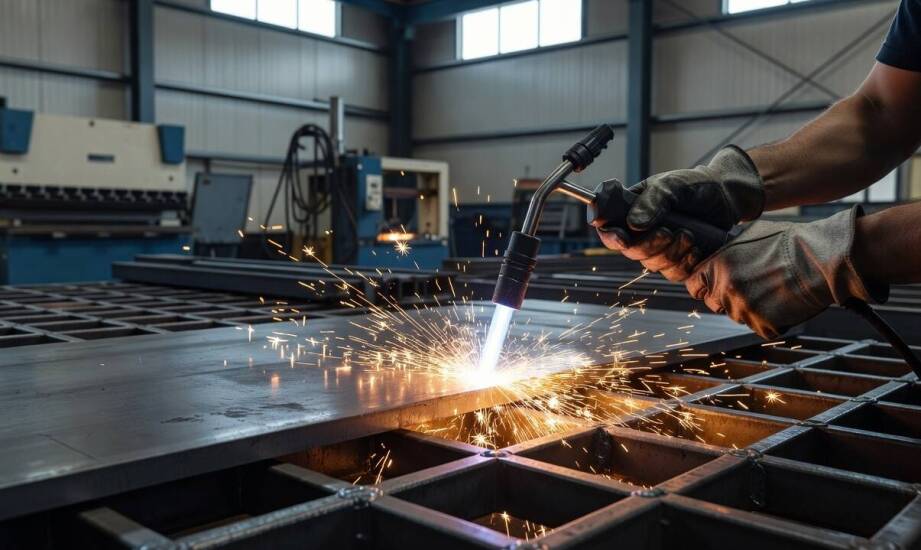
Zakłady produkujące konstrukcje stalowe często stają przed koniecznością cięcia grubych blach poza głównym ciągiem technologicznym. Uruchamianie osobnej linii do ciężkich prac bywa nieuzasadnione ekonomicznie przy krótszych seriach i prowadzi do powstawania wąskich gardeł. Ręczne źródło plazmowe o prądzie 125 A pozwala na elastyczne wykonanie operacji bezpośrednio przy stanowisku montażowym. Wyeliminowanie transportu wewnętrznego ciężkich detali skraca całkowity czas obróbki. Operator zyskuje możliwość szybkiego przygotowania elementów stalowych tuż przed procesem spawania bez konieczności angażowania suwnic.
Rzeczywista wydajność cięcia przy wysokim prądzie
Parametry wyjściowe na poziomie 125 amperów przekładają się bezpośrednio na zakres grubości obrabianego materiału. Operator może płynnie regulować natężenie prądu od 30 do 125 A w zależności od specyfiki ciętego detalu. Zalecana grubość cięcia roboczego dla stali węglowej wynosi 38 mm przy zachowaniu prędkości 457 milimetrów na minutę. Zwiększenie grubości blachy do 44 mm obniża tempo posuwu palnika do 250 milimetrów na minutę. Skrajną wartością obróbki pozostaje cięcie rozdzielające, które osiąga limit 57 mm przy prędkości 125 milimetrów na minutę.
Różnica między tymi trybami determinuje późniejszą organizację stanowiska pracy. Cięcie robocze zostawia stosunkowo czystą krawędź bez rozległej strefy wpływu ciepła. Detal trafia od razu do dalszej obróbki bez konieczności intensywnego szlifowania mechanicznego. Cięcie rozdzielające sprawdza się wyłącznie przy szybkiej separacji złomu lub podziale dużych arkuszy, gdzie jakość powierzchni odcięcia schodzi na dalszy plan.
Przemysłowe przygotowanie elementów wymaga wysokiej powtarzalności. Wycinanie otworów montażowych, fazowanie krawędzi pod spoiny czy usuwanie starych łączeń metodą żłobienia (gouging) zyskują na dynamice. Wykorzystanie plazmy pozwala osiągnąć prędkość pięciokrotnie wyższą niż podczas cięcia tlenowego na blachach o grubości 12 mm. Taka redukcja czasu przekłada się na realne oszczędności przy obróbce seryjnej.
Cykl pracy a ciągłość procesów wielozmianowych
Wydajność przemysłowego źródła plazmowego mierzy się nie tylko maksymalną grubością przebicia, ale przede wszystkim zdolnością do utrzymania parametrów pod ciągłym obciążeniem. Stuprocentowy cykl pracy przy natężeniu 125 A oznacza brak wymuszonych przerw na chłodzenie newralgicznych podzespołów. Operator prowadzi długie cięcia liniowe bez ryzyka przegrzania palnika lub awaryjnego wyłączenia zasilacza. Ułatwia to precyzyjne harmonogramowanie zadań w zakładach pracujących w systemie dwu- lub trzyzmianowym.
Brak przestojów termicznych podnosi powtarzalność obróbki i ogranicza zużycie materiałów eksploatacyjnych. Przemysłowe przecinarki, wśród których znajduje się model powermax 125 hypertherm, utrzymują stabilny łuk przez cały proces formowania detalu. Maszyna gwarantuje deklarowaną separację grubych materiałów oraz wydajne cięcie robocze bez zauważalnego spadku mocy pod koniec trwania zmiany.
Odpowiednie zaplecze technologiczne w hali wymaga dostępu do sprawdzonych rozwiązań wspierających produkcję. Krakowska firma Stigo dostarcza zaawansowane maszyny i oprogramowanie dla przemysłu metalowego, zajmując się oficjalną dystrybucją urządzeń marki Hypertherm w Polsce. Dostęp do autoryzowanej sieci dystrybucji ułatwia przedsiębiorstwom dobór właściwego osprzętu do specyfiki ciętych materiałów.
Wdrożenie ręcznego przecinania o wysokim natężeniu porządkuje logistykę wewnątrz hali produkcyjnej. Zakłady wytwarzające ciężkie konstrukcje stalowe skracają czas przygotowania blach, omijając najbardziej obciążone linie cięcia zmechanizowanego. Potencjał tak silnego źródła sprawdza się najlepiej przy materiałach o grubości powyżej kilkunastu milimetrów. Obróbka cienkich arkuszy poniżej 10 mm nie uzasadnia wykorzystania pełnej mocy układu. Prawidłowa ocena profilu produkcji pozwala trafnie zintegrować nowe narzędzie z istniejącym parkiem maszynowym i obniżyć jednostkowy koszt wykonania detalu.
Kategorie artykułów
Polecane artykuły

Denimowy komplet damski jako gotowa baza stylizacji: kiedy działa, a kiedy lepiej go rozdzielić

Ukryta deszczownica w łazience — jak dopasować rozmiar, kształt i wykończenie do kabiny

Jak kolor i fason sukni budują spójną elegancję mamy i teściowej na weselu
