Artykuł sponsorowany
Jak ustawienia źródła plazmowego decydują o jakości cięcia stali na stole CNC
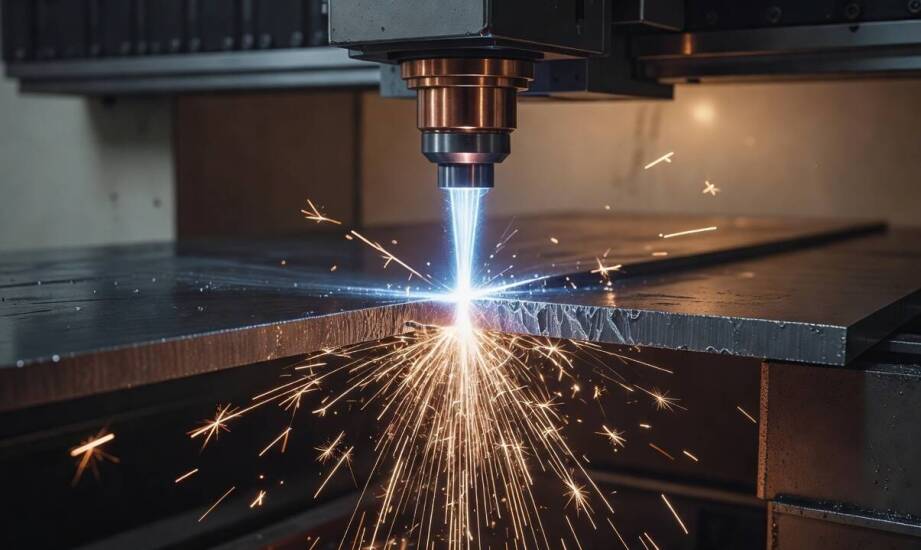
W elementach ze stali konstrukcyjnej, takich jak grube belki czy specjalistyczne płyty nośne, niewielka zmiana ustawień źródła plazmowego natychmiast odbija się na wyglądzie krawędzi. Nierówna szczelina, widoczne ślady łuku czy nadtopienia wymuszają wprowadzanie dodatkowych operacji wykańczających. Przekłada się to na nieplanowany wzrost kosztów i znaczne wydłużenie całego cyklu produkcyjnego. Zrozumienie relacji między poszczególnymi zmiennymi pozwala na optymalizację obróbki cieplnej i redukcję ilości braków.
Wpływ kluczowych parametrów na jakość krawędzi
Zbyt niska prędkość posuwu sprawia, że łuk szuka dodatkowego materiału do przetopienia. Kolumna plazmy ulega nienaturalnemu rozszerzeniu, a stopiony metal nie jest w pełni wyrzucany z rowka. Powstaje wtedy żużel niskoprędkościowy w formie grubych, kulistych narośli na dolnej krawędzi wycinanego detalu. Zbyt wysoka dynamika ruchu powoduje z kolei, że łuk pozostaje w tyle za osią palnika. Tworzy się twardy żużel wysokoprędkościowy oraz skośne, esowate ślady na powierzchni cięcia. Optymalne tempo obróbki rozpoznaje się po pionowych lub nieznacznie nachylonych liniach, co gwarantuje zachowanie prostopadłości krawędzi do płaszczyzny blachy.
Wysokość palnika nad blachą decyduje o finalnym kącie ścięcia materiału. Zbyt duża odległość wywołuje zjawisko dodatniego kąta ścięcia, gdzie górna część szczeliny staje się szersza niż dolna. Zbyt mały dystans roboczy prowadzi do ujemnego kąta i grozi fizyczną kolizją, co skutkuje przyspieszonym zużyciem części eksploatacyjnych głowicy. Natężenie prądu bezpośrednio determinuje szerokość samej szczeliny cięcia oraz rozległość strefy wpływu ciepła. Wyższe wartości amperażu poszerzają tę strefę, umożliwiając płynne cięcie grubszych profili, ale wymuszają zastosowanie odpowiednio kalibrowanych dysz gazowych. Dobór gazu plazmowego całkowicie modyfikuje właściwości tnące. Tlen zapewnia najszybsze i najczystsze cięcie stali konstrukcyjnej dzięki zachodzącej reakcji egzotermicznej. Powietrze uchodzi za ekonomiczne medium uniwersalne, natomiast azot doskonale sprawdza się podczas cięcia stali nierdzewnej oraz aluminium.
Znaczenie mechaniki stołu i jakości materiału
Nowoczesna przecinarka plazmowa cnc opiera swoje działanie na precyzyjnym sterowaniu ruchem i automatycznej kontroli wysokości (THC). Moduł ten na bieżąco analizuje i utrzymuje stałą wartość napięcia łuku, kompensując pofalowanie blachy czy ugięcia samego rusztu. Utrzymanie stabilnego dystansu gwarantuje wysoką powtarzalność wymiarową przy wycinaniu długich serii identycznych części. Zastosowanie zaawansowanych układów pozycjonowania i kontroli napędów eliminuje mikrowibracje, co redukuje konieczność wtórnego szlifowania krawędzi praktycznie do zera.
Stan samej powierzchni blachy potrafi silnie wzmocnić lub całkowicie zamaskować błędy doboru parametrów strumienia plazmy. Gruba warstwa zgorzeliny, rozległa rdza czy głębokie wżery zmieniają przewodność cieplną i elektryczną surowca. Wywołuje to silną niestabilność zajarzonego łuku, generuje dodatkowy, przylegający żużel i trwale zaburza równomierność szczeliny. Blachy fabrycznie oczyszczone lub trawione zapewniają znacznie szersze okno tolerancji na drobne wahania prędkości posuwu czy chwilowe zmiany odległości palnika. Prawidłowa weryfikacja stanu wejściowego stali pozwala wyeliminować błędy przed uruchomieniem pełnego programu. W branży obróbki metali krakowska spółka Stigo dostarcza zaawansowane systemy cięcia i dedykowane oprogramowanie CAD/CAM, wspierając zakłady produkcyjne w osiąganiu pełnej powtarzalności tych wymagających procesów.
Prędkość posuwu, wysokość palnika, natężenie prądu i rodzaj gazu nośnego tworzą ściśle współzależny system technologiczny. Zmiana jednej ze zmiennych wymusza natychmiastową weryfikację i korektę pozostałych parametrów. Zwiększenie dynamiki przejazdu głowicy wymaga dopasowania napięcia w celu utrzymania idealnej prostopadłości krawędzi. Procedura strojenia maszyny zawsze opiera się na analizie fabrycznych tabel cięcia, wykonaniu próbnych nacięć na złomie oraz wizualnej ocenie struktury śladów po plazmie. Krokowe wprowadzanie subtelnych modyfikacji minimalizuje ilość odpadów i pozwala na stabilne uruchomienie bezawaryjnej produkcji seryjnej.
Kategorie artykułów
Polecane artykuły
Denimowy komplet damski jako gotowa baza stylizacji: kiedy działa, a kiedy lepiej go rozdzielić
Ukryta deszczownica w łazience — jak dopasować rozmiar, kształt i wykończenie do kabiny
Jak kolor i fason sukni budują spójną elegancję mamy i teściowej na weselu