Artykuł sponsorowany
Wilgoć po płukaniu jako ukryta przyczyna odklejania etykiet i przestojów
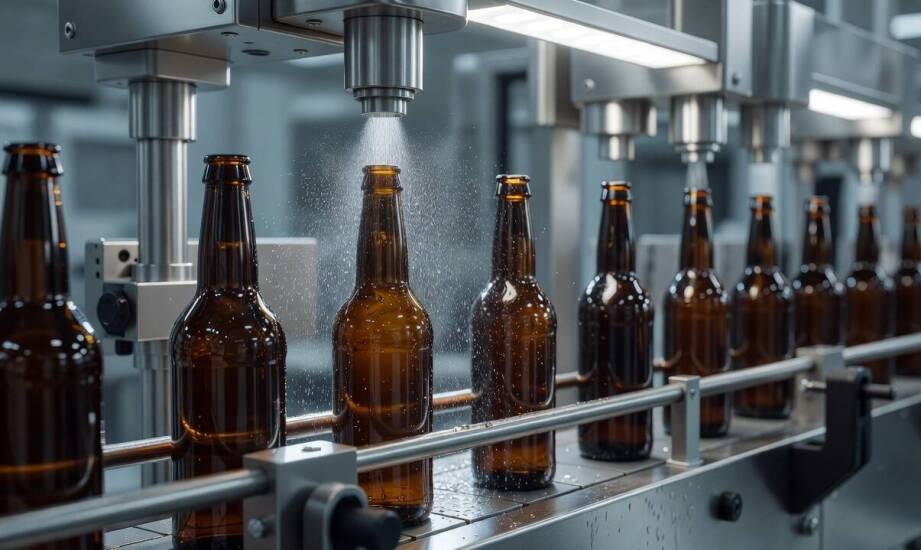
Butelki wychodzące z płuczki często prezentują pozornie suchą powierzchnię, lecz na ich ściankach pozostaje cienka, niewidoczna gołym okiem warstwa wilgoci. Ta mikroskopijna pozostałość wody staje się ukrytym, ale poważnym problemem na etapie etykietowania oraz dalszego pakowania w przemysłowych liniach rozlewniczych. Nawet ułamek milimetra płynu potrafi zdestabilizować precyzyjnie zaprogramowany ciąg technologiczny w zakładach produkujących napoje czy chemię gospodarczą. Producenci nierzadko szukają przyczyn awarii w samej etykieciarce lub słabej jakości spoiwa. Rzeczywiste źródło problemu znajduje się zazwyczaj o krok wcześniej, tuż po etapie mycia. Odpowiednie mechaniczne przygotowanie obudowy opakowania na tym etapie bezpośrednio decyduje o ciągłości całej produkcji.
Jak wilgoć osłabia przyczepność etykiet na butelkach?
Nadmiar wilgoci na powierzchni opakowania drastycznie ingeruje w strukturę chemiczną każdego spoiwa przemysłowego. Woda rozcieńcza warstwę kleju i zakłóca proces jego wiązania, co zauważalnie obniża przyczepność materiału do szkła lub gładkiego tworzywa PET. Na zakrzywionych płaszczyznach butelek taka interferencja fizyczna dodatkowo zwiększa ryzyko marszczenia się etykiety podczas samej aplikacji. Mokra powłoka izolująca uniemożliwia równomierne przyleganie papieru lub folii polimerowej do obłego kształtu pojemnika. Powstają wtedy pęcherzyki powietrza i zagięcia, które dyskwalifikują produkt podczas ostatecznej kontroli jakości.
Strategicznym miejscem eliminacji tego zjawiska jest odcinek taśmy roboczej zlokalizowany dokładnie między modułem myjącym a maszyną etykietującą. To właśnie w tym ciągu technologicznym montuje się osuszacz butelek, który mechanicznie zdmuchuje krople i film wodny. Działanie maszyny obejmuje boki, górę, dno oraz bardzo newralgiczny obszar tuż pod samą zakrętką. Odpowiednio wczesne odseparowanie cieczy od tworzywa gwarantuje, że opakowania trafiają do kolejnych operacji w pełni gotowe do przyjęcia warstwy klejącej.
Które parametry decydują o równomiernym osuszeniu butelek?
Skuteczne odprowadzanie wody wymaga ścisłej kalibracji kilku nakładających się na siebie czynników mechanicznych. Prędkość taśmy przenośnika określa czas ekspozycji butelki na strumień powietrza, co stanowi podstawę obliczeń wydajnościowych. Geometria konkretnego opakowania wymusza z kolei dopasowanie kierunku oraz siły nadmuchu generowanego przez przemysłowe noże powietrzne. Zbyt słabe odparowanie wilgoci objawia się najpierw odklejaniem brzegów etykiet, a chwilę później uciążliwym zabrudzeniem precyzyjnych chwytaków. Płyn przenoszony na dalsze etapy potrafi bardzo szybko zdestabilizować cały odcinek pakowania końcowego, tworząc lawinę błędów systemowych.
Mokre ściany opakowań znacząco utrudniają stabilne chwytanie pojemników przez roboty i powodują rozmiękanie tektury podczas pracy kartoniarek zbiorczych. W praktyce inżynieryjnej firma Zakład Mechaniczny Jerzy Robak projektuje i integruje układy osuszające tak, aby współgrały z mechaniką otaczającej linii rozlewniczej. Zsynchronizowanie dysz z dynamiką transporterów zapobiega groźnemu ślizganiu się pojemników na taśmach. Wyeliminowanie wilgoci ogranicza nieplanowane mikrozatrzymania sprzętu, które w skali miesiąca potrafią wygenerować potężne straty dla całego zakładu.
Osiągnięcie pełnej stabilności układu rozlewniczego wymaga potraktowania etapu osuszania jako integralnej części procesu technologicznego. Skuteczne usunięcie resztek wody ze szkła i tworzyw sztucznych bezpośrednio po płukaniu aktywnie zabezpiecza kolejne maszyny przed uciążliwymi awariami. Odpowiednio wyprofilowany nadmuch chroni wiązania kleju przed degradacją, a opakowania zbiorcze przed nieodwracalną utratą sztywności. Dbałość o ten stosunkowo krótki fragment transportu warunkuje utrzymanie idealnej powtarzalności wizualnej towaru i niezmiennego rytmu pracy całej fabryki.
Kategorie artykułów
Polecane artykuły

Denimowy komplet damski jako gotowa baza stylizacji: kiedy działa, a kiedy lepiej go rozdzielić

Ukryta deszczownica w łazience — jak dopasować rozmiar, kształt i wykończenie do kabiny

Jak kolor i fason sukni budują spójną elegancję mamy i teściowej na weselu
